


Parametri izdelka
| Postavka | Specifikacija |
|---|---|
| Material | Lito železo (ASTM A48 razred 35/40), aluminij (A356-T6) |
| Proizvodnja | Ulivanje, CNC obdelava |
| Število batov | 1 – 6 batov |
| Aplikacija | Osebna vozila, lahka tovorna vozila, zmogljivo zaviranje |
| MOQ | 10 kosov |
opis
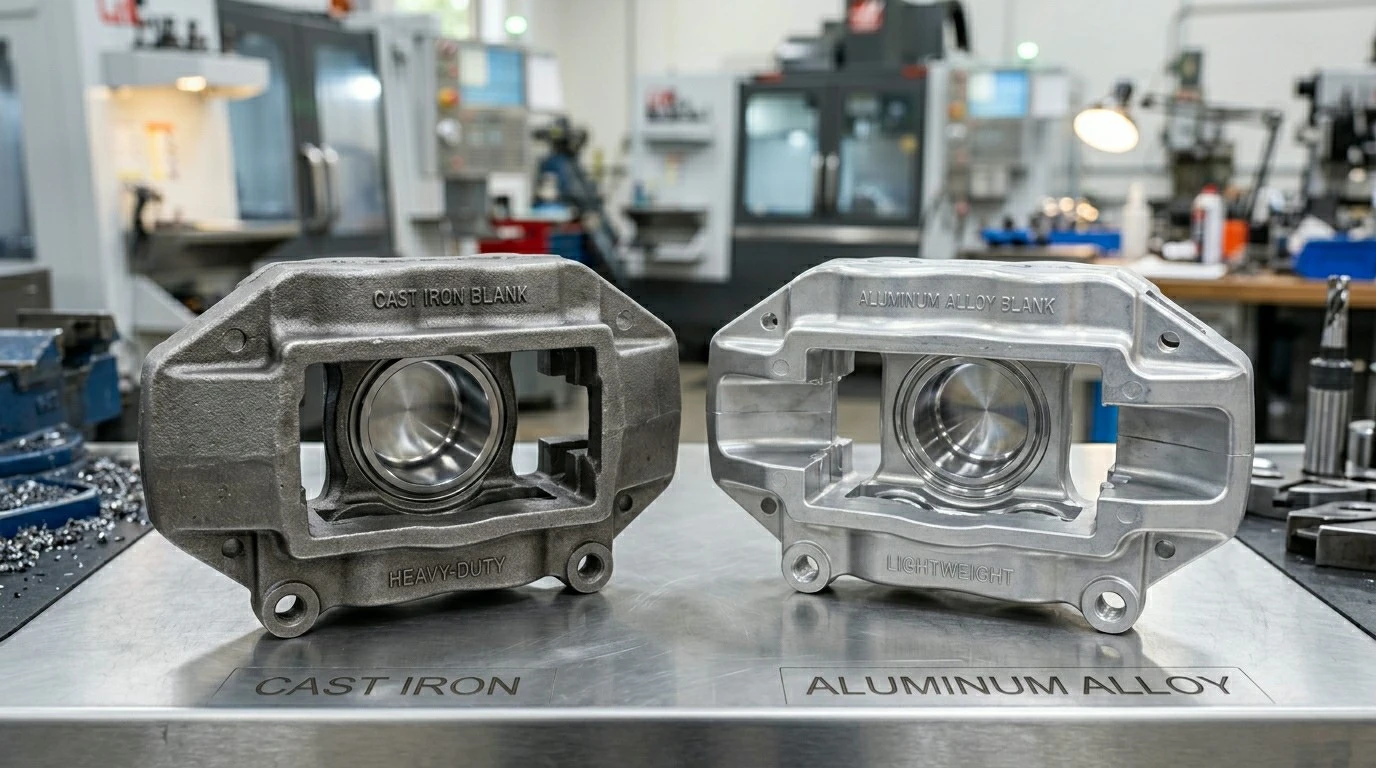
Avtomobilske zavorne čeljusti stiskajo zavorne ploščice proti rotorju, da upočasnijo vozilo - ohišje čeljusti vsebuje bate, ki potiskajo ploščice proti rotorju, in mora biti dovolj togo, da izvaja enakomeren pritisk po celotni površini ploščic. Neenakomerna obraba ploščic, tresenje in bledenje zavor so posledica togosti čeljusti in geometrije bata. Zavorne čeljusti iz litega železa so težje, vendar bolj odporne na bledenje pri močnem zaviranju - železo absorbira več toplote, preden se deformira. Aluminijaste čeljusti so lažje in hitreje odvajajo toploto, vendar nižja temperatura toplotne deformacije aluminija pomeni, da so bolj nagnjeni k bledenju, če se potisnejo čez mejo toplote.
Zakaj morajo bati izvajati enakomeren pritisk
Bat čeljusti potisne zadnji del zavorne ploščice. Če ploskev bata ni vzporedna s ploskvijo blazinice, se najprej zaskoči en rob ploščice in se neenakomerno obrabi. Zato so ploskve bata čeljusti obdelane ravno in pravokotno na os izvrtine bata. Pri zmogljivih čeljustih z več bati mora biti vsak bat nastavljen tako, da se vse ploščice zaskočijo hkrati.

pogosta vprašanja
V1: MOQ?
A1: 10 kosov za zavorne čeljusti.
V2: Materiali?
A2: Lito železo (standardno za težke-obremenitve), aluminij (lahek/zmogljiv).
V3: Konfiguracije bata?
A3: 1-batni do 6-batni, odvisno od zahtev glede zavorne sile.
V4: Proizvodnja?
A4: Ulivanje z obsežno CNC obdelavo za batne izvrtine in montažne površine.
V5: Površinska obdelava?
A5: strojno obdelane izvrtine, barvana ali prašno lakirana zunanjost.
V6: Konfiguracije po meri?
A6: Da. Velikosti bata po meri, vzorci pritrdilnih vijakov, oporniki blazinic.
Pri natančni izdelavi se o kakovosti-ne da pogajati. Vsaka komponenta je podvržena strogemu pregledu v vsaki fazi proizvodnje.
- IATF 16949- Avtomobilski sistem vodenja kakovosti za varnost-kritične komponente
- PPAP / PPF- Dokumentacija o postopku odobritve proizvodnih delov je na voljo na zahtevo
- Osnovna orodja AIAG- Dokumentacija APQP, FMEA, SPC in MSA na zahtevo
- Pasivacija/elektropoliranje- Postopki ASTM A967 za odpornost proti koroziji
- Sledljivost materiala- Sledenje toplotnemu številu od surovine do končnega dela
Od surovine do končnega izdelka je vsak korak nadzorovan in dokumentiran:
- Izdelava vzorcev- Izdelava lesenega ali kovinskega vzorca za peščeno/centrifugalno/naložno litje
- Oblikovanje- Namestitev za vlivanje v pesek, v kalupe, centrifugalno ali-litje z izgubljenim voskom
- Taljenje in prelivanje- Nadzorovano taljenje v peči s spremljanjem kemije in temperature
- Strjevanje in pretresanje- Nadzorovano hlajenje z dvigom/odstranjevanjem in stresanjem jedra
- Toplotna obdelava- Žarjenje, normalizacija ali obdelava z raztopino po specifikaciji
- Strojna obdelava- CNC obdelava, vrtanje in narezovanje do končnih dimenzij
- Površinska obdelava- Brušenje, varjenje ali premaz po potrebi
- Pregled in testiranje- Dimenzijski, vizualni, hidrostatični ali NDT pregled
- Čiščenje in pakiranje- Odstranjevanje peska, razmaščevanje, preprečevanje rje in pakiranje
Priljubljena oznake: avtomobilske zavorne čeljusti, proizvajalci avtomobilskih zavornih čeljusti na Kitajskem